- Livrare rapida
- Asigurarea calității
- Serviciu Clienți 24/7
Introducerea Produsului
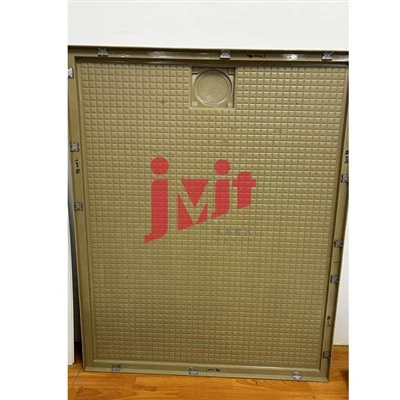
Bazinele din melamină, cu proprietățile lor remarcabile, cum ar fi rezistența la uzură, rezistența la temperatură ridicată-și curățarea ușoară, sunt utilizate pe scară largă în băile de uz casnic, proiecte de hoteluri, facilități publice și alte domenii. Precizia calității și eficiența de producție a bazinelor de melamină sunt determinate în mod fundamental de raționalitatea designului matriței, precizia de fabricație și adaptabilitatea procesului. Acest articol va analiza cuprinzător matrița din bazin de melamină din dimensiunile înțelegerii de bază, structura de bază, procesul de fabricație, punctele tehnice cheie și întreținerea.www.jiutaimould.net
I. Înțelegerea de bază și funcția de bază a matriței pentru bazin de melamină
1.1 Caracteristici de definiție și adaptabilitate
Matrița de bazin melamină este o matriță specializată la comandă-realizată pentru modelarea rășinii melamină (rășină melamină formaldehidă), aparținând categoriei de plastic termorigid
matrite. În comparație cu matrițele din plastic termoplastic, trebuie să se adapteze precis la caracteristicile de reticulare și întărire ale rășinii melamină în condiții de temperatură înaltă și de presiune înaltă-, asigurându-se că bazinul are precizie dimensională stabilă, textura fină a suprafeței și proprietăți mecanice fiabile după modelare.
1.2 Funcția de bază
Funcția de bază a matriței pentru bazin de melamină este concentrată în trei aspecte: în primul rând, servește ca punct de referință de formare, replicând cu precizie conturul, diametrul găurii și curbura suprafeței bazinului prin cavitatea matriței pentru a asigura consistența în producția de masă. În al doilea rând, joacă un rol în adaptarea procesului, necesitând o conductivitate termică excelentă și rezistență la presiune pentru a se potrivi cu procesul de formare prin presare la cald-și a obține întărirea completă a rășinii melamină. În al treilea rând, garantează eficiența, cu un design științific al structurii matriței care simplifică procesul de demulare, scurtează ciclul de producție și sporește eficiența producției de masă.
II. Componentele structurale de bază ale matriței bazinului de melamină
Designul structural al matriței bazinului de melamină trebuie personalizat pe baza complexității formei bazinului, a parametrilor procesului de formare și a caracteristicilor echipamentului de producție. Structura de bază include în principal următoarele părți cheie:
2.1 Cavitatea și miezul
Cavitatea și miezul sunt componentele funcționale de bază ale matriței, formând împreună cavitatea de modelare a bazinului de melamină. Cavitatea corespunde modelării suprafeței exterioare a bazinului, în timp ce miezul corespunde modelării suprafeței interioare. Precizia procesării ambelor determină în mod direct nivelul de toleranță dimensională și calitatea suprafeței bazinului. Pentru bazinele cu găuri de preaplin și găuri de instalare, matrița trebuie să integreze structuri dedicate de perforare sau matriță în pozițiile corespunzătoare ale cavității și miezului. Pentru a asigura o textura fină a suprafeței bazinului după modelare, suprafețele cavității și miezului trebuie de obicei să fie supuse unei lustruiri de precizie, cu o precizie a rugozității suprafeței de Ra0,8μm sau mai mult.
2.2 Sistem de ghidare și poziționare
Datorită sarcinii de-presiune ridicată de 15-30MPa în timpul procesului de formare a melaminei, trebuie echipat un sistem de ghidare și poziționare de înaltă precizie pentru a preveni alinierea greșită a cavității și a miezului în timpul închiderii matriței, ceea ce ar putea duce la casarea produsului. Acest sistem constă în principal din știfturi de ghidare, manșoane de ghidare și știfturi de poziționare. Știfturile de ghidare și manșoanele de ghidare adoptă un grad de precizie H7/f6 pentru a asigura o închidere lină a matriței și o poziționare precisă, garantând uniformitatea grosimii peretelui bazinului conform cerințelor de proiectare.
2.3 Sistem de încălzire și control al temperaturii
Întărirea completă a rășinii melamină trebuie să fie finalizată într-un interval specific de temperatură de 150-180 de grade, făcând din sistemul de încălzire și control al temperaturii o unitate funcțională cheie a matriței. Metoda principală de încălzire este de a deschide canale de încălzire dedicate în corpul matriței, obținând o încălzire uniformă prin trecerea prin ulei de transfer termic sau încorporarea tuburilor electrice de încălzire. În același timp, matrița trebuie să fie echipată cu senzori de temperatură în mai multe-puncte și instrumente de control al temperaturii de-înaltă precizie pentru a obține un control precis al temperaturii în buclă închisă în diferite zone ale cavității, evitând defectele de calitate, cum ar fi întărirea incompletă, bulele de suprafață și fisurile structurale din cauza temperaturilor locale inegale.
2.4 Sistem de demulare
După întărire, rășina melaminică are o anumită aderență la suprafața matriței. Un proiect științific al sistemului de demulare asigură că produsul poate fi îndepărtat fără probleme, fără a deteriora calitatea suprafeței. Sistemul de deformare este compus în principal din știfturi de evacuare, tuburi de ejectare și plăci de deformare. Dispunerea știfturilor de evacuare trebuie optimizată în funcție de caracteristicile formei bazinului. Pentru bazine adânci sau cu suprafețe curbate complexe, ar trebui adoptat un design care combină o rețea de știfturi de ejector și o pantă de deformare (de obicei 1-3 grade ). Distribuția știfturilor de evacuare trebuie să asigure aplicarea uniformă a forței pentru a preveni deformarea locală a produsului în timpul demolării. Unele matrițe de înaltă precizie sunt, de asemenea, echipate cu mecanisme pneumatice auxiliare de demulare pentru a îmbunătăți și mai mult eficiența demulării și integritatea produsului.
2.5 Sistem de evacuare
În timpul procesului de turnare a melaminei, dacă aerul din interiorul cavității și urmele de substanțe volatile produse de reacția de întărire a rășinii nu pot fi evacuate la timp, va duce la bule de suprafață și deficiență de material local în produs. Prin urmare, matrița trebuie proiectată cu un sistem de evacuare eficient. De obicei, canelurile de evacuare sunt fixate la suprafața de despărțire a cavității, marginea miezului și colțul structurilor complexe. Lățimea canelurii este controlată la 0,02-0,05 mm, iar adâncimea este setată la 0,5-1 mm. Acest lucru poate asigura o descărcare lină de gaz și poate preveni în mod eficient debordarea rășinii și formarea flash-ului.

III. Procesul de fabricație și fluxul matrițelor cu bazine de melamină
Fabricarea matrițelor cu bazine de melamină are cerințe extrem de ridicate pentru precizia procesării, rezistența structurală și rezistența la uzură a suprafeței. Trebuie să urmeze cu strictețe fluxurile de proces standardizate. Procesul de producție de bază include în principal următorii pași cheie:
3.1 Proiectarea matriței
Designul este pasul principal de pre-fabricare. Trebuie să fie realizat în mod cuprinzător, pe baza modelului 3D al bazinului, a parametrilor procesului de turnare și a specificațiilor echipamentului. În primul rând, un model solid 3D al matriței este construit folosind software-ul profesional de proiectare 3D, cum ar fi UG și Pro/E, definind cu precizie parametrii de dimensiune și formele suprafeței cavității și miezului. În al doilea rând, structura structurală a sistemelor de ghidare și poziționare, încălzire și control al temperaturii, demulare și evacuare este finalizată. În final, este efectuată analiza de simulare CAE. Prin intermediul software-ului de analiză a curgerii matriței, întregul proces de umplere și întărire cu rășină în cavitate este simulat pentru a prezice și optimiza în prealabil probleme potențiale, cum ar fi umplerea insuficientă, bule reziduale și deformarea deformarii.
3.2 Selectarea materialului matriței
Selectarea materialelor de matriță determină în mod direct durata de viață și stabilitatea calității turnării. Pentru condițiile de-înaltă temperatură și de înaltă-presiune ale turnării melaminei, pentru cavitate și miez sunt preferate oțelurile aliate de înaltă-rezistență și-uzură-oțeluri aliate, cum ar fi P20 și 718H pre-călit. Aceste oțeluri, după tratamentul de pre-călire, au o duritate de HRC28-35 și au proprietăți excelente de tăiere și lustruire în oglindă. Pentru matrițe cu volum mare de producție sau cerințe de mare precizie, pot fi utilizate oțeluri călite și revenite precum H13 și S136. După tratamentul de călire, duritatea lor crește la HRC45-50, sporind semnificativ rezistența la uzură și durata de viață a matriței. Alte componente structurale ale matriței, cum ar fi știfturile de ghidare și manșoanele de ghidare, sunt de obicei realizate din oțel pentru rulmenți SUJ2 sau oțel structural aliat 45# pentru a se asigura că îndeplinesc cerințele de rezistență și rezistență la uzură.
3.3 Prelucrare mecanică
Prelucrarea mecanică este pasul de bază pentru a obține precizia matriței și include în principal următoarele proceduri:
Prelucrare de frezare:Mașinile de frezat CNC de înaltă-precizie sunt utilizate pentru a efectua prelucrarea brută și semi-finisată pe semifabricatele matriței, îndepărtând rapid excesul de material și formând inițial cavitatea, miezul și alte profile structurale. Precizia de prelucrare poate fi controlată cu ± 0,05 mm.
Prelucrare de măcinare:Tratamentul de șlefuire de precizie este efectuat pe componente cheie, cum ar fi suprafața matriței, știfturile de ghidare și manșoanele de ghidare pentru a îmbunătăți rugozitatea suprafeței și acuratețea dimensională. Planeitatea poate fi controlată cu 0,02 mm/m.
Prelucrare cu descărcare electrică (EDM):Pentru suprafețe curbate complexe, cavități adânci, fante înguste și alte zone care sunt dificil de prelucrat prin frezare în cavitățile matriței, se adoptă tehnologia de prelucrare cu descărcare electrică. Forma necesară este formată prin descărcarea și corodarea piesei de prelucrat cu un electrod. Precizia de prelucrare poate ajunge la ± 0,01 mm, iar rugozitatea suprafeței este Ra1.6μm.
Prelucrare cu descărcare electrică cu sârmă (WEDM):Este utilizat pentru prelucrarea pozițiilor și contururilor de{0}}înaltă precizie ale găurilor, cum ar fi suprafețele de despărțire a matriței, găurile pentru știfturi ale ejectorului și găurile de poziționare. Precizia procesării poate ajunge la ± 0,005 mm, asigurându-se că precizia de asamblare a fiecărei componente a matriței îndeplinește cerințele.
3.4 Tratarea suprafeței
Tratamentul de suprafață poate îmbunătăți rezistența la uzură, rezistența la coroziune și performanța de demulare a matrițelor. Procesele comune includ:
Tratament de lustruire:Procesul de lustruire treptat se efectuează pe suprafața cavității și a miezului, de la lustruire grosieră (Ra3,2μm) la lustruire semi-fină (Ra1,6μm) și apoi la lustruire fină (Ra0,8μm și mai sus), asigurându-se că suprafața chiuvetei formate este netedă și fără defecte.
Tratament de nitrurare:Suprafața matriței este supusă unui tratament de nitrurare cu gaz pentru a forma un strat dens nitrurat cu o grosime de 5-10 μm. Duritatea suprafeței poate ajunge la HV800-1000, sporind semnificativ rezistența la uzură și rezistența la coroziune a suprafeței matriței și prelungind durata de viață a acesteia.
Acoperire de demolare:Unele matrițe de-înaltă precizie sunt pulverizate cu acoperiri de demulare rezistente la-temperatură înaltă, cum ar fi teflonul, pe suprafața cavității, pentru a reduce aderența dintre rășina melaminică și suprafața matriței, îmbunătățind netezimea demulării și integritatea suprafeței produsului.
3.5 Asamblare și depanare
După finalizarea procesării fiecărei componente a matriței, trebuie efectuate proceduri precise de asamblare și de depanare a matriței de probă. În timpul etapei de asamblare, sistemele de ghidare și poziționare, demulare, încălzire și alte sisteme trebuie asamblate strict în conformitate cu desenele de proiectare pentru a se asigura că distanța de potrivire între componente este rezonabilă și că acțiunile sunt netede. În timpul etapei de depanare, matrița trebuie instalată pe echipamentul de formare a melaminei, iar efectul de formare trebuie verificat prin producție de probă la scară mică-. Indicatorii cheie, cum ar fi acuratețea dimensiunii produsului, calitatea suprafeței și netezimea demulării, ar trebui să fie concentrați pentru inspecție. Ar trebui făcute ajustări specifice pentru orice probleme identificate, cum ar fi corectarea dimensiunilor cavității, optimizarea curbelor de temperatură de încălzire și ajustarea dispoziției știfturilor ejectorului, până când produsele calificate pot fi produse în mod stabil.
4. Puncte tehnice cheie ale mucegaiului cu melamină
4.1 Tehnologia de control de precizie
Bazinele din melamină au cerințe stricte pentru acuratețea dimensională, în special pentru părțile critice, cum ar fi găurile de instalare și suprafața pentru lipire. Toleranța trebuie controlată cu ±0,1 mm. Pentru a obține formarea de înaltă-precizie, procesul de fabricare a matriței ar trebui să implementeze controlul complet de-precizie a procesului: în etapa de proiectare, simularea CAE este utilizată pentru a optimiza structura matriței și pentru a prezice și reduce deformarea deformarii; în etapa de procesare, echipamente CNC de înaltă-precizie sunt utilizate în combinație cu instrumente precum interferometrele cu laser și instrumentele cu bară de bile pentru a monitoriza acuratețea procesării în timp real; în etapa de asamblare, un instrument de măsurare cu trei-coordonate este utilizat pentru inspecția de precizie-toată, pentru a asigura distanțe uniforme și stabile între cavitate și miez.
4.2 Tehnologia de uniformizare a controlului temperaturii
Controlul uniform al temperaturii este un element de bază pentru asigurarea calității de întărire a bazinelor din melamină. Temperaturile locale excesiv de ridicate pot duce la supra-întărirea și fragilitatea rășinii, în timp ce temperaturile excesiv de scăzute pot duce la o întărire incompletă și pot afecta rezistența. Pentru a obține un control uniform al temperaturii, designul matriței adoptă un canal de încălzire simetric pentru a asigura o distribuție uniformă a căldurii în toate zonele cavității; tuburile electrice de încălzire de înaltă-precizie sunt utilizate în combinație cu senzori de temperatură în mai multe-puncte pentru a construi un sistem de control al temperaturii-în buclă închisă; și un strat izolator este fixat la conexiunea dintre matriță și echipament pentru a reduce pierderile de conducție a căldurii și pentru a îmbunătăți eficiența și stabilitatea controlului temperaturii.
4.3 Tehnologia de adaptare a formelor complexe
Pentru bazinele melaminate personalizate cu forme neregulate, cavități adânci și modele în relief, matrița trebuie să aibă capacități eficiente de adaptare a formei. Pentru structurile cu cavitate adânci, unghiul de aspirare al miezului (de obicei 1-3 grade) este optimizat și se adoptă un design de tranziție cu arc circular pentru a evita zgârieturile de demulare; pentru suprafețele curbe complexe, tehnologia de frezare cu legături cu cinci-axe este utilizată pentru a asigura netezimea și acuratețea suprafeței cavității; pentru modelele în relief, tehnologia de prelucrare cu descărcare electrică de înaltă precizie sau gravare cu laser este utilizată pentru a reproduce detaliile și, în același timp, micro fante de evacuare sunt stabilite la marginile adânciturii modelului pentru a preveni deficiența materialului în timpul formării.

5. Întreținerea și durata de viață a matriței pentru bazin de melamină
5.1 Întreținere și îngrijire zilnică
Întreținerea și îngrijirea științifică pot prelungi semnificativ durata de viață a matriței. Întreținerea zilnică ar trebui să se concentreze pe următoarele puncte cheie:
Curățare și întreținere:După fiecare ciclu de producție, rășina reziduală de pe suprafața cavității și a miezului trebuie îndepărtată prompt. Utilizați un detergent neutru dedicat în combinație cu o cârpă moale pentru ștergere, pentru a preveni întărirea rășinii și afectarea calității modelării ulterioare.
Lubrifiere si intretinere:Aplicați în mod regulat ulei lubrifiant rezistent la temperaturi ridicate-pieselor mobile, cum ar fi coloanele de ghidare, manșoanele de ghidare și știfturile de evacuare, pentru a asigura o mișcare lină și pentru a reduce rata de uzură.
Controlul sistemului de control al temperaturii:Verificați în mod regulat precizia de lucru a tuburilor de încălzire și a senzorilor de temperatură pentru a asigura precizia și fiabilitatea sistemului de control al temperaturii. Înlocuiți imediat toate componentele deteriorate.
Inspecție de precizie:După fiecare 50.000 până la 100.000 de cicluri de producție de matriță, dimensiunile cheie ale matriței sunt inspectate folosind un instrument de măsurare cu trei-coordonate. Dacă se detectează uzura sau deformarea cavității, trebuie luate măsuri de reparație în timp util.
5.2 Factori care afectează durata de viață
Durata de viață normală a matrițelor cu bazine de melamină este de obicei între 500.000 și 1.000.000 de matrițe. Durata de viață specifică este influențată de următorii factori cheie:
Material matriță:Utilizarea oțelului de înaltă-rezistență și-uzură-înaltă (cum ar fi H13, S136) pentru matrițe poate crește durata de viață a acestora cu peste 50% în comparație cu matrițele din oțel obișnuit.
Precizie de fabricație:Procesarea și asamblarea de{0}}înaltă precizie pot reduce uzura în timpul utilizării matrițelor și pot prelungi durata de viață a acestora.
Conditii de functionare:Dacă temperatura de formare depășește intervalul standard, presiunea fluctuează prea mult sau se efectuează o producție continuă de mare{0}}intensitate, aceasta va accelera oboseala și îmbătrânirea matriței.
Întreținere și îngrijire:Matrițele care suferă întreținere regulată în conformitate cu standardele pot avea durata de viață efectiv extinsă cu mai mult de 30%, asigurând în același timp stabilitatea calității turnării.

VI. Concluzie
Matrița pentru chiuvetă din melamină, ca echipament de bază în producția de chiuvete, determină în mod direct calitatea produsului și eficiența producției prin nivelul său de proiectare, precizie de fabricație și calitate a întreținerii. Odată cu modernizarea pieței chiuvetelor din melamină către personalizare, precizie ridicată și durată lungă de viață, industria matriței trebuie să depășească în mod continuu tehnologii cheie, cum ar fi aplicarea de noi materiale de matriță de înaltă-rezistență, dezvoltarea sistemelor inteligente de control al temperaturii și integrarea profundă a procesării legăturilor pe cinci-axe și simularea CAE. În același timp, este necesar să se consolideze managementul rafinat al întreținerii matrițelor pentru a oferi suport de bază pentru dezvoltarea-de înaltă calitate a industriei chiuvetelor din melamină.
Tag-uri populare: matrițe pentru bazine de melamină, producători de matrițe pentru bazine din melamină din China, fabrică, mucegai pentru produse de înălbitor, mucegai pentru produse de îmbuteliere, mucegai pentru materiale de plută, mucegai pentru obiecte de uz casnic, mucegai pentru produse de loțiune, mucegai pentru materiale naturale