Elemente cheie în procesul de turnare BMC
May 28, 2026
Turnarea prin compresie BMC (Bulk Molding Compound) este un proces de formare de precizie care implică întărirea la presiune înaltă și la temperatură înaltă-a materialelor termorigide. Calitatea produsului final, acuratețea dimensională, proprietățile mecanice și rata de randament depind în mod fundamental de alinierea coordonată a stării materialului, a stării matriței, a parametrilor procesului, a procedurilor operaționale, a performanței echipamentului și a post-procesării. Factorii cheie din fiecare etapă sunt interdependenți și necesită un control precis pentru a preveni defecte precum goluri, lipsă de material, deformare, arsuri sau rezistență insuficientă. Elementele de bază sunt următoarele:
I. Factori de control al materiilor prime
Proprietățile materiilor prime determină în mod direct fluiditatea în timpul turnării și performanța finală a produsului, servind ca o condiție prealabilă pentru calitatea turnării. Punctele cheie de control se concentrează pe starea materialului și pe stabilitatea formulării.
1. Depozitarea materialelor și termenul de valabilitate:Materialul BMC conține componente precum rășină nesaturată, agent de întărire și fibră de sticlă, care sunt sensibile la temperatură și timp. Trebuie depozitat la temperaturi scăzute într-un mediu etanș pentru a preveni întărirea prematură și îmbătrânirea rășinii cauzate de expunerea la temperaturi ambientale sau ridicate. Controlul strict al duratei de valabilitate a materialului este esențial, deoarece materialul expirat se confruntă cu o fluiditate redusă semnificativ, ceea ce duce la umplerea incompletă a matriței și la întărirea neuniformă.
2. Fluiditate și uniformitate:Uniformitatea pre-amestecării materialelor este critică; Dispersia neuniformă a fibrelor de sticlă sau aglomerarea rășinii poate duce la diferențe localizate de curgere, ducând la variații inconsistente ale grosimii peretelui și ale rezistenței în produsul final. În plus, selecția materialului trebuie să se potrivească cu structura produsului-pereți subțiri-piesele mici, necesită materiale foarte fluide, în timp ce componentele cu-pereți groși sau cu structura-complexă trebuie să utilizeze materiale cu conținut adecvat de fibre pentru a evita dificultățile de umplere a matriței cauzate de concentrația excesivă de fibre.
3. Stabilitatea formulei:Proporțiile de agent de întărire, accelerator și umplutură trebuie menținute cu precizie și consecvență, deoarece orice abatere a raportului afectează direct rata de întărire. Agentul de întărire excesiv poate provoca gelificare prematură în timpul turnării și carbonizarea suprafeței, în timp ce agentul de întărire insuficient duce la întărire incompletă, produse moi, rezistență mecanică inadecvată și deformare sau crăpare ulterioară.
II. Elemente cheie ale sistemului matriței
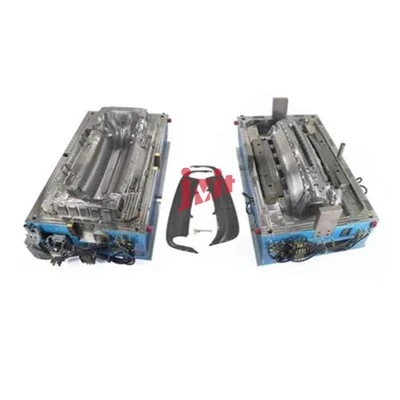
Matrița servește ca suport de miez în turnarea prin compresie BMC. Precizia, uniformitatea temperaturii și designul structural determină în mod direct aspectul produsului, acuratețea dimensională și stabilitatea turnării, formând fundamentul esențial pentru producția de masă.
1. Controlul temperaturii matriței și al preîncălzirii:Forma trebuie preîncălzită bine în prealabil pentru cel puțin 60 de minute pentru a asigura o distribuție uniformă a temperaturii în toată cavitatea, cu diferențele de temperatură la suprafață strict controlate în intervalul Mai puțin sau egal cu 5 grade, prevenind întărirea neuniformă și tensiunile interne reziduale cauzate de variațiile excesive ale temperaturii locale. Intervalul tipic de temperatură de turnare este de 135-170 de grade; Pentru produsele cu pereți-subțiri (mai puțin sau egal cu 3 mm) sunt recomandate temperaturile inferioare până la mijlocii-intervalul de temperatură-să fie utilizate pentru produsele cu pereți-groși sau-de rezistență ridicată.
2. Proiectarea sistemului de ventilație:În timpul procesului de turnare BMC, căldura face ca materialul să elibereze aer și substanțe volatile cu greutate-moleculară- mică. Aerisirea slabă poate duce la bule interne, găuri de suprafață și arsuri localizate în produsul final. Matrița trebuie să fie echipată cu canale de aerisire proiectate corespunzător, cu o optimizare specială a structurilor de ventilație în zonele predispuse la acumularea de gaze, cum ar fi liniile de despărțire, colțurile moarte și cavitățile adânci. În plus, procedurile adecvate pentru deschiderea și închiderea matriței trebuie urmate pentru a asigura îndepărtarea în timp util a gazelor prinse din cavitatea matriței.
3. Structura și precizia matriței:Designul suprafeței de despărțire ar trebui să se alinieze cu structura produsului pentru a asigura închiderea etanșă a matriței, eliminând probleme precum flash-ul și debordarea materialului. Unghiurile de tiraj adecvate trebuie setate pentru a preveni lipirea mucegaiului și zgârieturile la suprafață în timpul ejectării. Finisajul suprafeței cavității și acuratețea dimensională trebuie să îndeplinească cerințele produsului, în timp ce întreținerea regulată a matriței este esențială pentru a preveni uzura sau deformarea care ar putea afecta precizia produsului final.
4. Compatibilitatea procesului de eliberare a mucegaiului:Selectați un agent de dezlipire adecvat pe baza proprietăților materialului și a temperaturii de turnare, asigurând o aplicare uniformă și o dozare adecvată. Eliberarea insuficientă poate cauza lipirea de matriță, în timp ce utilizarea excesivă poate contamina suprafața produsului și poate afecta negativ procesele secundare ulterioare, cum ar fi lipirea și acoperirea.
III. Elemente cheie ale parametrilor procesului
Temperatura, presiunea și timpul de menținere formează cei trei parametri de bază ai procesului în turnarea prin compresie BMC. Optimizarea lor coordonată este crucială pentru asigurarea calității întăririi, eliminarea defectelor și obținerea unei performanțe consecvente, necesitând o ajustare precisă bazată pe grosimea produsului, structura și formularea materialului.
1. Temperatura de turnare (miez de întărire):Temperatura determină viteza de reticulare-și întărire a rășinii, precum și eficiența turnării. Dacă temperatura este prea scăzută, reacția de întărire a rășinii are loc lent, rezultând întărire incompletă, duritate insuficientă, proprietăți mecanice slabe și risc crescut de deformare și contracție. Dacă temperatura este prea mare, reacția de întărire devine excesiv de viguroasă, provocând potențial gelificare prematură, carbonizare localizată și concentrare a tensiunii în material, ducând la crăparea produsului. În timpul procesului de turnare, este esențial să se mențină o temperatură stabilă și constantă a matriței, evitând orice fluctuații de temperatură.
2. Presiune de turnare (miez dens):Presiunea convențională a unității de turnare este de obicei controlată între 10 și 30 MPa, presiunea trebuind să se potrivească cu zona proiectată a produsului și complexitatea sa structurală. Presiunea suficientă asigură fluxul complet al materialului, umplând toate colțurile cavității matriței, compactând materialul și eliminând gazele interne, garantând astfel un produs dens, fără pori-, cu o structură solidă. Presiunea insuficientă poate duce la lipsă de material, goluri, textură liberă și rezistență inadecvată; presiunea excesivă, pe de altă parte, poate accelera uzura mucegaiului, poate produce flash excesiv și chiar poate provoca deformarea sau strângerea produsului.
3. Menținerea presiunii și timpul de întărire (miez de modelare):Timpul de întărire este direct legat de grosimea produsului, cu un interval standard-industriei de 30–60 de secunde pe milimetru de grosime. Dacă timpul este prea scurt, reacția-de reticulare a rășinii va fi incompletă, rezultând întărire insuficientă, duritate și rezistență reduse și risc crescut de fisurare sau deformare ulterioară. Dacă timpul este prea lung, eficiența producției scade și pot apărea probleme precum îmbătrânirea materialului, suprafața fragilă și păstrarea slabă a culorii. Pentru produsele cu pereți groși-, timpul de menținere a presiunii ar trebui prelungit în mod corespunzător, în timp ce pentru componentele structurale complexe, trebuie menținut un echilibru între eficiența-de umplere a matriței și eficacitatea întăririi.

IV. Elemente cheie ale procesului de operare de turnare
Operațiunile standardizate sunt esențiale pentru evitarea-defectelor induse de om și pentru asigurarea unei calități consecvente a lotului, cu controlul central concentrat pe trei pași cheie: alimentarea cu material, aerisirea și închiderea matriței.
1. Control precis al alimentării cu material:Cantitatea de material alimentată trebuie să fie corect corelată cu greutatea produsului și cu pierderea de material. Hrănirea insuficientă are ca rezultat o lipsă de material și produse subdimensionate, în timp ce alimentarea excesivă duce la fulgere groasă, închiderea incompletă a matriței și grosimea excesivă a produsului, crescând volumul de lucru de tăiat și risipa de material. În plus, poziția de alimentare trebuie să fie poziționată corespunzător pentru a asigura o distribuție uniformă a materialului și pentru a facilita umplerea rapidă a matriței.
2. Operațiune de ventilație în etape:În timpul închiderii matriței, ar trebui adoptat un proces în etape de „închidere rapidă-apăsare lentă-ventilare-presiune de menținere”. După ce matrița se închide rapid pentru a lăsa un spațiu mic, se aplică o scurtă presiune de menținere pentru a evacua aerul prins între material și cavitatea matriței, prevenind defectele bulelor. Pentru structuri complexe sau produse cu pereți-groși, numărul de cicluri de aerisire și durata de aerisire ar trebui mărite în mod corespunzător.
3. Potrivirea vitezei de turnare:Viteza de închidere a matriței ar trebui să combine fazele rapide și lente-închizându-se inițial rapid pentru a îmbunătăți eficiența și pentru a preveni întărirea prematură a materialului, apoi aplicând o presiune lentă mai târziu pentru a asigura un flux fluid al materialului și o umplere uniformă, evitând distribuția neuniformă a fibrelor și solicitarea dezechilibrată în cavitate cauzată de compresia cu viteză mare-.
V. Factori cheie ai condițiilor de funcționare a echipamentelor
Stabilitatea echipamentelor hidraulice de turnare afectează în mod direct acuratețea parametrilor procesului și este esențială pentru o calitate constantă a produsului în producția de masă. Echipamentul trebuie să furnizeze o ieșire de presiune stabilă, cu o abatere controlabilă a presiunii, fără scurgeri de presiune sau fluctuații. Sistemul de control al temperaturii trebuie să fie precis și receptiv, menținând temperatura constantă a matriței în timp real pentru a elimina variațiile termice. Platforma echipamentului trebuie să fie orizontală și suficient de rigidă, cu paralelism adecvat de strângere a matriței, pentru a preveni grosimea neuniformă,-fulgerul unilateral sau deformarea cauzată de nealinierea echipamentului. În plus, este necesară calibrarea regulată a parametrilor de presiune și temperatură pentru a asigura o execuție precisă a procesului.

VI. Factori de post-procesare și inspecție a calității
Procesarea post-turnării și inspecția calității ajută la optimizarea performanței produsului și la identificarea defectelor ascunse. După demulare, produsele ar trebui să sufere o răcire naturală moderată pentru a-și stabiliza forma; răcirea rapidă trebuie evitată cu strictețe pentru a preveni gradienții termici excesivi care ar putea duce la stres intern, fisurare sau deformare. Flash-ul și bavurile trebuie îndepărtate prompt pentru a asigura acuratețea dimensională și calitatea suprafeței. În plus, eșantionarea aleatorie a loturilor ar trebui să fie efectuată pentru a testa duritatea, grosimea, aspectul și densitatea, identificând probleme potențiale, cum ar fi întărirea incompletă, goluri sau deformare. Parametrii procesului trebuie înregistrați simultan pentru a permite trasabilitatea și pentru a asigura coerența în producția de masă.
VII. Puncte cheie ale colaborării de bază
Turnarea BMC nu este un proces controlat de un singur parametru, ci necesită o coordonare integrată între material, matriță, proces și echipament. Pentru produse de-înaltă precizie, de înaltă-izolare și de înaltă{3}}rezistență, trebuie să se potrivească materii prime premium, matrițe de precizie, parametri precisi de temperatură și presiune și condiții stabile ale echipamentului. Dezechilibrul în oricare dintre aceste aspecte poate duce la defecte de calitate. Doar printr-o aliniere precisă și prin ajustarea dinamică a mai multor factori pot fi obținute atât rate de randament ridicate, cât și performanță constantă a produsului.