Soluții de turnare prin injecție pentru piese auto
Aug 05, 2026
Soluții pentru adâncituri de suprafață (urme de chiuvetă/depresiune) în piese auto turnate prin injecție
Piesele turnate prin injecție-auto au cerințe stricte pentru calitatea suprafeței și stabilitatea dimensională, în special pentru componentele de suprafață A-exterioare și interioare. În timpul producției, apar frecvent urme de scufundare la suprafață (defecte de contracție), concentrate de obicei în zone precum nervuri, bobinări ale șuruburilor și proeminențe îngroșate local. Aceste defecte nu afectează doar aspectul vizual, dar, în cazuri severe, pot duce la o potrivire proastă a asamblarii, defecte exagerate de vopsea și, în cele din urmă, pot duce la respingerea produsului. Cauza principală a semnelor de scufundare constă în contracția neuniformă între regiunile groase și subțiri în timpul fazei de răcire a topiturii, unde contracția continuă în secțiunile mai groase trage stratul de suprafață, creând depresiuni. Factorii care contribuie la acest defect includ proiectarea produsului, construcția matriței, procesul de turnare prin injecție și materiile prime. Îmbunătățirea ar trebui să urmeze o abordare sistematică-întâi prin ajustarea parametrilor procesului, apoi modificarea matriței și, în final, optimizarea structurii produsului, trecând de la soluții mai ușoare la soluții mai dificile. Mai jos este o analiză cuprinzătoare a măsurilor corective.

Cutie de depozitare din plastic ABS+PC
I. Reglarea procesului de turnare prin injecție
1. Presiunea și menținerea presiunii
Creșteți presiunea de menținere:În timpul etapei de menținere a presiunii, materialul este adăugat continuu în cavitate pentru a contracara contracția. Pentru piesele auto, se recomandă să se bazeze în principal pe presiunea de menținere, mai degrabă decât doar pe presiunea de injecție.
Prelungiți timpul presiunii de menținere: Este ineficient să aplicați presiune până când poarta îngheață și devine complet etanșată.
Reținerea presiunii segmentată:Prima-etapă de umplere cu presiune înaltă-, a doua-etapă joasă-presiune pentru a preveni stresul excesiv (pentru a evita petele albe și deformarea părților exterioare).
Concepție greșită: pur și simplu creșterea presiunii de injecție. După ce cavitatea matriței este umplută în timpul procesului de injecție, presiunea este dificil să fie transmisă zonelor cu pereți grosi-și îmbunătățirea este limitată.
2. controlul temperaturii
Reduceți temperatura materialului în mod corespunzător: Temperatura de topire nu trebuie să fie prea mare, deoarece va crește rata de contracție; de asemenea, nu ar trebui să fie prea scăzut pentru a evita sudarea slabă și loviturile scurte.
temperatura morții
✅ Partea aspectului: doar suficient crește temperatura matriței, răcirea suprafeței de topire devine mai lentă, ceea ce este benefic pentru transmiterea presiunii și reduce ridurile
⚠️ Dacă temperatura matriței este prea mare, va prelungi perioada de răcire și va crește contracția totală. Este necesar să găsiți punctul de echilibru.
Reduceți temperatura duzei și a sistemului de canal cald,Reduceți contracția post-procesare cauzată de expansiunea termică continuă a topiturii.
3. Viteza și schimbarea pozițiilor
- În timpul procesului de umplere, reduceți viteza de injectare în etapa ulterioară pentru a preveni înghețarea prematură a secțiunii groase și pentru a preveni intrarea topiturii sub presiune;
- Scurtați poziția de comutare V/P și treceți la starea de presiune cât mai curând posibil. Nu așteptați până când umplerea este completă înainte de a comuta.
4. timp de răcire
Prelungiți în mod corespunzător timpul de răcire pentru a permite piesei să se solidifice complet înainte de a o îndepărta; dacă îndepărtarea este prea devreme, partea din plastic va fi la o temperatură ridicată și moale, ceea ce o face predispusă la contracția și depresia ulterioară.
5. contrapresiune
Creșteți ușor contrapresiunea, faceți topirea mai densă, reduceți golurile interne, îmbunătățiți ușor semnele de contracție. Cu toate acestea, nu ar trebui să fie prea mare, altfel creșterea temperaturii va fi prea mare.
II. Optimizarea structurii porții, rulajului și matriței
Poarta trebuie pozitionata cat mai aproape de depresiuneBOSS Pentru coloane și nervuri groase, aplicați lipiciul în apropiere pentru a vă asigura că presiunea de reținere ajunge direct în zona pereților-groși; aplicarea adezivului la o distanță mare va duce la pierderi semnificative de presiune.
Măriți diametrul porții / Scurtați timpul de înghețare a porțiiPoarta mică se solidifică rapid, făcând imposibilă menținerea presiunii pentru hrănirea continuă; pentru piesele auto mari, sunt utilizate în mod obișnuit porțile în formă de evantai-, porțile scufundate și porțile cu canal cald.
Optimizați sistemul de evacuareÎn zona cu pereți grosi-, aerul prins va forma depresiuni și bule; la capetele benzilor de armare și în secțiunile groase trebuie prevăzute șanțuri de aerisire.
Optimizarea sistemului de racire cu apaZona cu pereți-groși mărește canalele de apă, cu canalele de apă aproape de cavitate, reducând diferența de temperatură dintre zonele groase și subțiri și evitând supraîncălzirea și contracția locală excesivă; coloana BOSS are prioritate pentru procesareFoaie de blocare-apă, răcire fântână.
Evitați acumularea locală de căldurăColțurile ascuțite și secțiunile groase ale miezului matriței sunt predispuse să acumuleze căldură. Prin urmare, este necesar să folosiți inserții de cupru beriliu pentru a accelera disiparea căldurii.
III. Proiectarea structurii produsului
Cea mai frecventă cauză a defectelor pieselor din plastic auto: modificarea bruscă a grosimii peretelui.
1. Grosimea uniformă a peretelui, cu diferența de grosime a peretelui controlată să fie mai mică de 20%;
2. Grosimea nervurii Mai mică sau egală cu 0,6 până la 0,7 ori grosimea peretelui principal (depășind acest punct, spatele coastei este predispus la depresiune);
3. Coloana BOSS:
o Nu faceți din aceasta o coloană solidă groasă;
o Faceți rădăcina coloanei îngropată sau scobită (fura carnea);
o Creșteți raza la rădăcină și reduceți grosimea locală;
4. Proeminențele groase, zonele îngroșate fură direct materialul din spate (se golesc), eliminând carnea groasă la rădăcină de la sursă.
Experiență în industrie: pentru piesele cu aspect A, dacă există coaste groase sau BOSS pe spate, furtul cărnii este dificil de a elimina complet semnele de contracție la reglarea mașinii.
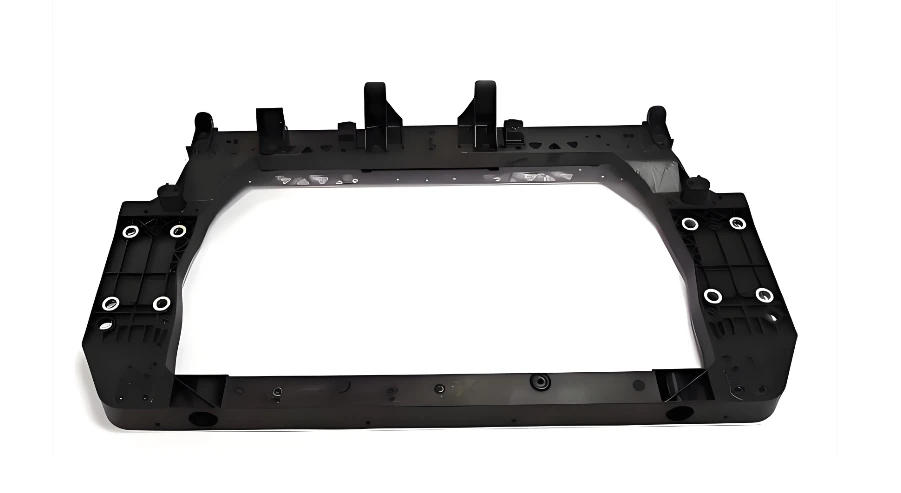
Cadru frontal-auto
IV. Ajustarea direcției materialului
1. În aceleași condiții: materialele cristaline (PP, PA, POM) se micșorează mult mai mult decât materialele ne-cristaline (ABS, PC) și sunt mai predispuse la indentare;
2. Adăugarea de fibre de sticlă și materiale de umplutură minerale poate reduce rata de contracție a turnării și poate atenua indentarea;
3. Selectarea unui grad de contracție redus-;
4. Raportul excesiv de material reciclat duce la fluctuații ale densității topiturii și la urme instabile de contracție. Controlați cu strictețe raportul de amestecare.
V. Secvenţă de investigare rapidă
Confirmați dacă poziția de adâncime corespunde nervurilor/coloanelor/secțiunilor groase din spate → Stabiliți dacă este o adâncime tipică-peretelui gros
Măriți timpul presiunii de menținere și creșteți presiunea de menținere pentru testare (prioritate)
Reglați-finat temperatura matriței și temperatura materialului, optimizați punctul de comutare V/P
Verificați dacă distanța și dimensiunea porții sunt suficiente
Verificați dacă evacuarea în poziția groasă este slabă
Dacă metodele de mai sus sunt ineficiente: Evaluați modificarea mucegaiului (creșterea dimensiunii porții, adăugarea de răcire a inserției) sau furtul de carne a produsului
- Indentație (indentație): suprafața este concavă spre interior, fără găuri, pe partea exterioară a secțiunii groase;
- Bulă de vid: o cavitate internă în piesa turnată, sever când suprafața se prăbușește, cauzată în principal de presiunea de reținere insuficientă + grosimea excesivă a peretelui. Abordarea de manipulare este aceeași.