Puncte tehnice cheie ale sculelor de turnare auto GMT
Sep 09, 2026
Compozitele armate cu mat-fibră de sticlă GMT termoplastică, cu avantajele lor remarcabile de ușurință, rezistență la impact și reciclabilitate, au fost aplicate pe scară largă în componentele structurale mari pentru vehiculele cu energie nouă, cum ar fi scuturile bateriei, protecțiile de sub caroserie și modulele frontale-. Spre deosebire de procesul tradițional de turnare prin compresie SMC termoset, turnarea GMT utilizează o cale de proces care implică preîncălzirea externă a materialului tablei și răcirea matriței pentru modelare, ceea ce impune cerințe speciale privind rigiditatea sculelor, sistemele de control al temperaturii, structurile de forfecare și compatibilitatea automatizării. Această lucrare se concentrează pe componentele GMT auto mari și prezintă designul structural al instrumentelor de turnare termoplastică, punctele cheie ale controlului temperaturii, problemele comune și soluțiile corespunzătoare de optimizare a procesului.
I. Structura generală a dispozitivului de lucru (piese auto mari)
1. Corpul cadru cofraj
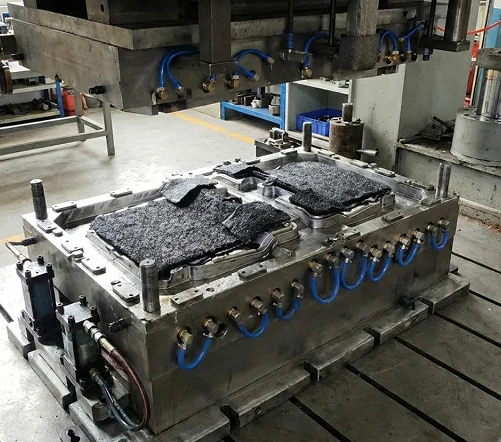
Material: oțel călit P20 / 718H cu duritate HRC30 - 36. Cadru îngroșat și nervuri de întărire din spate pentru a rezista la presiune înaltă de 10 - 20 MPa și pentru a preveni deformarea formelor-de dimensiuni mari din cauza presiunii.
Suprafața cavității matriței este lustruită cu Ra0.8 - 1.6 μm; unghiul de aspirare este de 3 grade - 5 grade pentru a preveni zgârieturile la suprafață în timpul demulării pieselor mari; știfturi de ghidare de precizie și manșoane de ghidare + știfturi de poziționare pentru a controla spațiul de închidere și a suprima flash-ul.
Marginea de forfecare: Structura de margine de forfecare verticală extensibilă, forfecare directă în interiorul matriței, reducând procesul de tăiere ulterior și controlând grosimea blitzului.
· Sistem de evacuare: ejecție sincronă în mai multe-puncte, prevenind deformarea în timpul ejectării pieselor-de dimensiuni mari; poate fi integrat cu evacuarea vidului pentru a îmbunătăți calitatea suprafeței.
2. Sistem de management termic [nucleul instrumentelor GMT]
Principala diferență dintre GMT și SMC: matrițele SMC sunt încălzite continuu; Corpurile de lucru GMT sunt în principal pentru răcire.
1. Circuit de apă de răcire cu debit mare-debit adânc- (esențial pentru piesele mari)
Pentru piesele mari cu dimensiunea de peste un metru, diferențele de viteză de răcire în diferite grosimi ale peretelui și pozițiile nervurilor pot cauza cu ușurință tensiuni reziduale și deformare prin deformare; folosind controlul independent al temperaturii, zonele cheie pot fi realizate pentru a efectua o răcire conformă, obținând o disipare echilibrată a căldurii și asigurând stabilitatea dimensională.
1. Încălzire auxiliară locală: tuburile electrice de încălzire pot fi configurate în zona de instalare a părții încorporate și în zonele cu nervuri groase pentru a evita răcirea prematură și lipsa de material.
Temperatura de lucru a matriței: 60 - 90 grade ; Preîncălzirea în afara cuptorului de material din tablă: 170 - 190 grade, interziceți strict depășirea de 230 de grade, pentru a preveni degradarea matricei PP.
3. Interfață de adaptare automată
· Interfata rezervata de manipulare a materialelor pentru blocurile de limitare de pozitionare mecanica a mainilor si tablei;
· Circuit integrat de ulei și circuit de aer; compatibil cu tonajul presei hidraulice: 1600 - 4000t presă hidraulică mare.
II. Caracteristici cheie ale componentelor și sculelor tipice auto GMT
|
Piese GMT |
Puncte cheie ale designului îmbrăcămintei de lucru |
|
Capac de protecție a acumulatorului |
Placă plană cu suprafață mare-+ nervuri dense de armare; zona de racire; cadru matriță de înaltă rigiditate; proeminențe multiple pentru instalare; în-tunderea matriței |
|
Placă de protecție sub caroseria mașinii |
Raport de aspect ridicat, perete subțire; controlul deformarii; evacuare vid; flanșă joasă |
|
Suport modul frontal- |
Piese încorporate multiple; concavități și convexități complexe; controlând fluxul de material, protejând fibrele de forfecare excesivă |
|
fascicul anti-coliziune |
Componente structurale de-secțiune groasă; Reținere adecvată a presiunii; Răcire echilibrată pentru a asigura performanța la impact |
III. Diferențele cheie între GMT Tooling și SMC Tooling
|
proiect |
Scule termoplastice GMT |
Scule SMC termorigide |
|
Principiul turnării |
Materialul din tablă este preîncălzit în afara cuptorului, iar matrița se răcește și se solidifică (schimbare fizică de fază) |
Forma este încălzită continuu, iar rășina este supusă întăririi chimice și reticulare{0}. |
|
sistem de control al temperaturii |
Utilizând în principal răcirea zonei |
Încălzire continuă (ulei fierbinte / încălzire electrică) |
|
ciclu de turnare |
45-90 s |
3-6 min |
|
reciclarea materialelor |
Componentele pot fi zdrobite și refolosite. |
nereciclabile |
|
Risc de eșec |
Oboseala la rece și la cald, blocarea căilor navigabile, uzura marginilor lamei |
Coroziune prin oxidare la temperatură înaltă{0} |
IV. Eșecuri obișnuite ale instrumentelor GMT-la scară largă și măsurilor de evitare a proiectării
Deformarea piesei, abaterea dimensiunii:Cauza principală este răcirea neuniformă; soluții: răcire divizată, canale de apă modelate, optimizarea diferenței de grosime a peretelui, toleranță rezonabilă pentru contracție.
Dereglarea fluxului de fibre și rezistență locală insuficientă:Limitarea plasării materiei prime; Controlul segmentat al vitezei de închidere a matriței pentru a preveni spălarea severă și deplasarea fibrelor.
Margine de zbor excesivă:Îmbunătățiți rigiditatea cadrului matriței; îmbunătățirea preciziei de poziționare a coloanelor de ghidare; optimizați decalajul lamelor de forfecare
.Marginea ascuțită se uzează rapid:Călire locală întărire a muchiei de tăiere.
Deformare prin demolare:Efectuați mai multe extruzii sincrone și setați un unghi de tragere adecvat pentru matriță.

V. Fluxul complet al procesului de turnare GMT
Tăierea materialului de tablă GMT → Preîncălzire în cuptor cu aer cald la grade 170 - 190 → Mâna automată introduce rapid materialul în cavitatea piesei de prelucrat → Închiderea rapidă a presei hidraulice → Menținerea presiunii-înalte (10 - 20 MPa) → Răcire și modelare în interiorul matriței → Forfecare și tăiere internă → Evacuare sincronă și reintroducere în ciclul următor → Reintroducerea piesei.